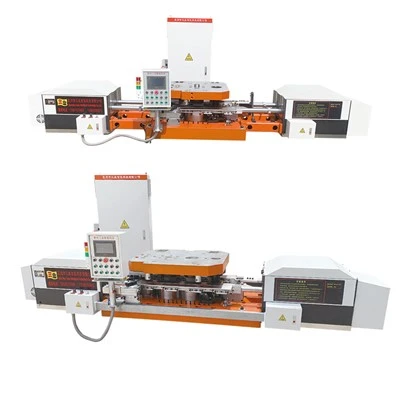
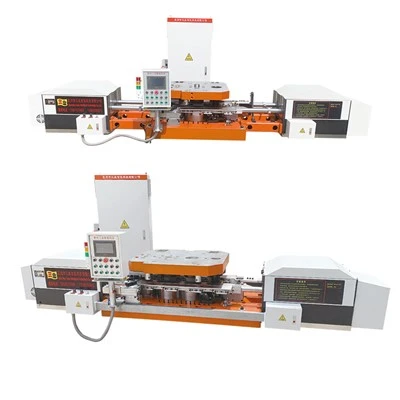
A Nut Bolt Former gépet anyák, csavarok és ipari rögzítőelemek melegalakítására tervezték. A gyártási rendszer integrálja az anyagadagolást, az indukciós melegítést, a vágást, az alakítást és az automatikus munkadarabátvitelt.


Műszaki előírások
|
MODELL |
160K-3 |
160K-3G |
200K-3 |
200K-3G |
250K-3 |
250K-3G |
315K-3 |
315K-3G |
400K-3 |
400K-3G |
|
Max. bilincs átmérője (mm) |
55 |
55 |
60 |
60 |
70 |
70 |
85 |
85 |
100 |
100 |
|
Max. Szorítómagasság (mm) |
50 |
50 |
60 |
60 |
60 |
60 |
75 |
75 |
80 |
80 |
|
Sebesség (db/perc) |
35–45 |
35–45 |
30–40 |
30–40 |
25–35 |
25–35 |
20–30 |
20–30 |
20–30 |
20–30 |
|
Magasságbeállítási tartomány (mm) |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
|
A gerenda emelési magassága munka közben (mm) |
- |
0–120 |
- |
0–120 |
- |
0–120 |
- |
0–120 |
- |
0–120 |
|
Löket (mm) |
170 |
170 |
220 |
220 |
250 |
250 |
250 |
250 |
300 |
300 |
|
Szervomotor teljesítmény (kW) |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
4.5 |
4.5 |
|
Manipulátor méretei (H × SZ × M, mm) |
3300 ×800 ×700 |
3300 ×800 ×700 |
3400 ×800 ×700 |
3400 ×800 ×700 |
3700 ×1000 ×800 |
3700 ×1000 ×800 |
3600 ×1000 ×800 |
3600 ×1000 ×800 |
4200 ×1200 ×1000 |
4200 ×1200 ×1000 |
|
Manipulátor súlya (kg) |
2000 |
2100 |
2500 |
2600 |
2900 |
3000 |
3200 |
3300 |
3700 |
3700 |
A gép szerkezete
Fő keret:Támogatja az alakító rendszert, és fenntartja a beállítást az alakító terhelések alatt.
Fűtési és etetőrendszer:Betáplálja a nyersanyagot, és szabályozott indukciós fűtést biztosít az alakítás előtt. A fűtési rendszer a gyártósor konfigurációjának megfelelően integrálható az alakítógéppel.
Formázási rendszer:Lyukasztókkal, matricákkal és alakítóállomásokkal alakítja a felmelegített anyagot a kívánt anya-, csavar- vagy rögzítőelem-geometriára.
Átviteli rendszer:Áthelyezi a munkadarabokat az alakítási pozíciók között, és fenntartja az egyes alakítási ciklusok szükséges időzítését.
Szervo hajtásrendszer:Szabályozza az átvitel mozgását és pozicionálását. A szervomotor teljesítménye 3 és 4,5 kW között mozog a felsorolt modelleken.
Vezérlő- és szerszámrendszer:Szabályozza a gép működését, az alakítási paramétereket és a szerszámok beállítását.
Melegalakítási folyamat
Anyagadagolás → Indukciós fűtés → Vágás → Melegalakítás → Munkadarab átvitel → Kész alkatrész kiürítése
Testreszabási folyamat
Követelmény felülvizsgálata:Értékelje az alkatrészrajzokat, az anyagminőséget, a tuskó méreteit és a szükséges teljesítményt.
Mérnöki tervezés:Válassza ki a gép modelljét, az alakítási sorrendet, a fűtési rendszert, az átviteli rendszert és a szerszámokat.
Gyártás és próba:Szerelje össze és tesztelje a gépet, majd végezzen próbaformázást a működés és az alkatrészméretek ellenőrzéséhez.
Szállítás és üzembe helyezés:Szerelési, üzembe helyezési, első{0}}részvizsgálati és kezelői képzés biztosítása.
Alkalmazás
Anyák, csavarok és egyéb melegen alakított{0}}kötőelemek gyártása autóipari alkatrészekhez.
Nagy{0}}méretű kötőelemek gyártása szerkezeti és nehéz{1}}alkalmazásokhoz.
Gépekben és berendezésekben használt speciális anyák, csavarok és kötőelemek formázása.
Alkalmas nagy mennyiségű{0}}gyártáshoz, ahol az anyag, a méret vagy az alkatrész geometriája megköveteli a melegalakítást.


Termelési kapacitások
Gyártási sebesség:A felsorolt modellek 20-45 db/perc sebességgel működnek, a gép típusától és az alakítási körülményektől függően.
Képzési tartomány:A bilincs maximális átmérője 55–100 mm, a maximális szorítómagasság pedig 50–80 mm a 160K–400K sorozatban.
Stroke:A gép lökete 170-300 mm, modelltől függően.
Szervo hajtás:A szervomotor teljesítménye 3 és 4,5 kW között van a felsorolt konfigurációkban.
A tényleges gyártási teljesítményt alkatrészrajzokkal, anyagspecifikációkkal és alakítási próbákkal kell megerősíteni.
Minőségellenőrzés és tesztelés
Anyagvizsgálat:Ellenőrizze az anyagminőséget és a felület állapotát.
Fűtésszabályozás:Ellenőrizze a fűtési feltételeket a stabil formálás érdekében.
Szerszámvizsgálat:Szerelés előtt ellenőrizze a lyukasztókat, matricákat és formázószerszámokat.
Első-részellenőrzés:Ellenőrizze a kritikus méreteket az ügyfél rajzai alapján.
Átvitel figyelése:Ellenőrizze a stabil szervoátvitelt az alakító állomások között.
Befejezett alkatrész tesztelés:Szükség szerint végezzen méret-, vizuális- és keménységi ellenőrzéseket.
GYIK
K: Mi a standard szállítási határidő?
V: Az alapfelszereltségű megrendelések általában 4-6 héten belül kiszállításra kerülnek, az adott modell konfigurációjától és testreszabási követelményeitől függően.
K: Milyen csomagolási módszereket használnak a nemzetközi szállításhoz?
V: A gépek biztonságosan rögzítve vannak a nagy teherbírású-acél-erősítésű fa csúszótalpokhoz, vákuum-le vannak zárva nedvesség-záró korróziógátló-fóliával, és szárítóanyaggal vannak feltöltve, hogy megakadályozzák az óceán szállításában bekövetkező károkat.
K: Milyen típusú garancia vonatkozik?
V: Az összes alapvető mechanikai és elektromos alkatrészre szabványos 12 hónapos garancia vonatkozik, kérésre kiterjesztett lefedettséggel.
K: Hogyan kezelik a cserealkatrészeket, ha meghibásodás történik?
V: A kritikus kopó alkatrészeket, beleértve a szervohajtásokat, az érzékelőket és a megfogóbetéteket, raktáron tartjuk, hogy 48 órán belül gyorsan, globálisan kiszállításra kerüljenek a gyártási leállások minimalizálása érdekében.
K: Milyen technikai támogatást és képzést tartalmaz?
V: Egy tapasztalt mérnököt küldenek az Ön létesítményébe a helyszíni telepítés, a kalibrálás, az első-cikk-ellenőrzés és az átfogó kezelői képzés céljából.
Népszerű tags: anyacsavar-formázó gép, kínai anyacsavar-formázó gépgyártók, beszállítók, gyár, melegen kovácsolt önhordó anyacsavar, melegen kovácsolt négyszögletes anyacsavar, forró anyacsavar, meleg sajtoló makk anyacsavar, forró sajtolású önhordó anyacsavar, melegen sajtolt kerékanya csavar