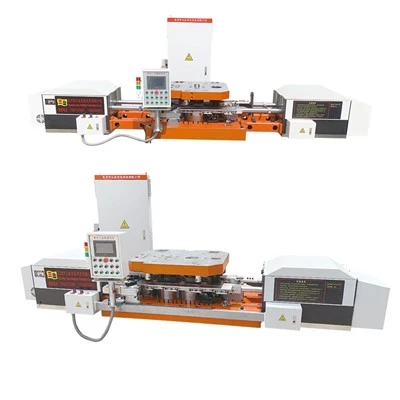
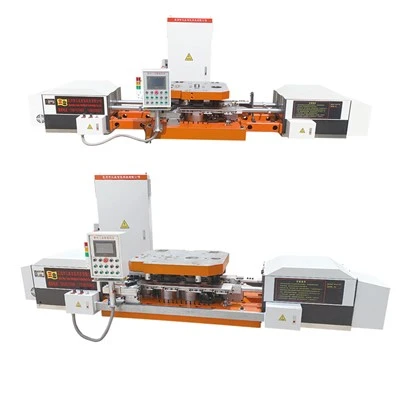
Ez az automatikus forró anyák és csavarok gyártósora egy teljesen integrált melegkovácsoló gyártási rendszer, amelyet arra terveztek, hogy a nyersacél rudakat folyamatosan nagy szilárdságú ipari kötőelemekké alakítsa{0}}.


Termékleírás
|
MODELL |
160K-3 |
160K-3G |
200K-3 |
200K-3G |
250K-3 |
250K-3G |
315K-3 |
315K-3G |
400K-3 |
400K-3G |
|
MAX. BORÍTÓ ÁTMÉRŐ (mm) |
55 |
55 |
60 |
60 |
70 |
70 |
85 |
85 |
100 |
100 |
|
MAX. BIZTOS MAGASSÁG (mm) |
50 |
50 |
60 |
60 |
60 |
60 |
75 |
75 |
80 |
80 |
|
SPEED (DB/perc) |
35-45 |
35-45 |
30-40 |
30-40 |
25-35 |
25-35 |
20-30 |
20-30 |
20-30 |
20-30 |
|
MAGASSÁGBEÁLLÍTÁSI TARTOMÁNY (mm) |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
|
GERENDA EMELŐ MAGASSÁG MUNKA KÖZBEN |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
|
ütés (mm) |
170 |
170 |
220 |
220 |
250 |
250 |
250 |
250 |
300 |
300 |
|
FELSŐ ASZTAL MÉRETE (mm)H*Sz*Ma |
700 * 660 * 60 |
700 * 660 * 60 |
800 * 700 * 80 |
800 * 700 * 80 |
800 * 750 * 90 |
800 * 750 * 90 |
800 * 750 * 100 |
800 * 750 * 100 |
1000 * 750 * 110 |
1000 * 750 * 110 |
|
LE A TÁBLÁZAT MÉRETE (mm)H*Sz*Ma |
1300 * 760 * 120 |
1300 * 760 * 120 |
1400 * 750 * 130 |
1400 * 750 * 130 |
1500 * 800 * 140 |
1500 * 800 * 140 |
1500 * 800 * 150 |
1500 * 800 * 150 |
1600 * 900 * 160 |
1600 * 900 * 160 |
|
SZERVO MOTOR TELJESÍTMÉNY (KW) |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
4.5 |
4.5 |
|
MANUPULÁTOR ÁLTALÁNOS MÉRETE (MM)H*Sz*Ma |
3300 * 800 * 700 |
3300 * 800 * 700 |
3400 * 800 * 700 |
3400 * 800 * 700 |
3700 * 1000 * 800 |
3700 * 1000 * 800 |
3600 * 1000 * 800 |
3600 * 1000 * 800 |
4200 * 1200 * 100 |
4200 * 1200 * 100 |
|
MANIPULÁTOR SÚLYA (kg) |
2000 |
2100 |
2500 |
2600 |
2900 |
3000 |
3200 |
3300 |
3700 |
3700 |
Működési elv
Nyersanyag takarmányozás:Az automata rúdadagolók folyamatosan fogadnak 12-32 mm-es rúdanyagot kötegekből.
Indukciós fűtés:A nagy-frekvenciás tekercsek az acélt 1100–1200 fokra hevítik, miközben a maghőmérsékletet ±10 fokon belül tartják, hogy megakadályozzák a belső kovácsolási repedéseket.
Optikai hőmérséklet szerinti válogatás:Az infravörös pirométerek 0,1 másodpercenként mérik a felületi hőmérsékletet, és a kovácsolás előtt -kidobják a tűrésrudat{2}}.
Nagynyomású{0}}vízkőmentesítés:A 8–12 MPa-os vízrendszer eltávolítja a felületi lerakódást, megakadályozva a felületi kátyúsodást.
Több-állomásos kovácsolás:Három--öt-fokozatú zárt-szerszámformázást végez ±0,05 mm-es mechanikai ismételhetőség mellett.
Szervo átvitel és hűtés:A több-tengelyű szervokarok akár percenként 40 lökettel továbbítják a forró munkadarabokat a szabályozott hűtőasztalokhoz.
OEM projektmérnökség
- Az egyedi tervezés a manipulátorok időzítését igazítja a nyitott{0}}keret vagy a zárt-keretes kovácsoláshoz 100 és 3000 tonna között.
- A moduláris 3-5 állomásos karelrendezések megfelelnek az Ön speciális csavargeometriájának M10-től M48-ig.
- Az adaptációs készletek a korábbi kézi kovácsolópréseket automatizált gyártócellákká alakítják a helyszíni állásidő kezdetétől számított öt munkanapon belül.
- A CNC-megmunkálású ötvözet megfogókat 48 órán belül egyedi-megmunkálják az Ön 3D CAD modelljeiből.
- Az egyedi PLC-szoftver áthidalja a vonali műveleteket a meglévő üzemvezérlő architektúrákkal, beleértve a Siemens, Fanuc vagy Mitsubishi platformokat.


Minőségellenőrzés
Nemzetközi szabványok:Az ISO 9001:2015 minőségi protokollok szerint készült, és a CE gépekről szóló 2006/42/EC és az EN ISO 12100 szabvány szerint tanúsított.
Zárt{0}}hurkú hőszabályozás:A pirométerrel összekapcsolt{0}}reteszelések leállítják a nyomást, ha a készlet hőmérséklete 1050 fok alá csökken.
{0}}Szállítás előtti zsír:Minden soron kötelező 72-órás folyamatos terheléses szárazonfutás és próbakovácsolás az exportálás előtt.
Teljes folyamat nyomon követhetőség:A működő PLC automatikusan archiválja a kovácsolási nyomást, a hőmérséklet-előzményeket és a ciklussebességeket.
Csomagolás
Tengerre alkalmas VCI csomagolás:A berendezés nagy teherbírású-VCI-fóliába van lezárva, és hőkezelt rétegelt lemezdobozokba csomagolva, amelyek 45 napos só-permetezésre alkalmasak.
Átszállítási sokk mérséklése:A megerősített rögzítő{0}}fülek és a belső rögzítőcsapok rögzítik a manipulátorokat és elnyelik az ütéseket.
Sürgősségi pótalkatrészek kiszállítása:A kritikus pneumatikus szelepeket, optikai érzékelőket és ötvözetből készült megfogókat 48 órán belül szállítják a DHL-en vagy a FedEx-en keresztül, az OEM cikkszámok használatával.
Dokumentáció:A szállítandó termékek között szerepelnek CAD-elrendezések, elektromos kapcsolási rajzok, alkatrész-katalógusok{0}}és CE-kézikönyvek karbantartási ütemtervekkel.
GYIK
K: Mi a minimális rendelési és fizetési struktúra ehhez a teljes gyártósorhoz?
V: A minimális rendelés egy teljes sorból áll, a fizetés 30%-os előlegként, 60%-a kiszállítás előtt a FAT--kijelentkezéskor, 10% pedig a helyszíni üzembe helyezés ellenőrzése után történik.
K: Hogyan állapíthatom meg, hogy 3 vagy 5 állomásos konfigurációra van szükségem a csavargeometriámhoz?
V: Az M24 alatti egyszerű hatlapfejű csavarokhoz általában 3 állomásos elrendezést javasolunk; Az M24–M48 csavarok vagy a külön szúrási és vágási lépéseket igénylő alkatrészek általában 4 vagy 5 állomásos konfigurációt igényelnek.
K: Mi történik a préselés leállása után az 1050 fokos hőzár miatt?
V: Amint az alapanyag hőmérséklete újra felmelegszik az 1050 fokos küszöb fölé, a reteszelés automatikusan kiold, és a gyártás nagyjából 20–30 másodpercen belül folytatódik.
K: A 48 órás gyors CNC megfogó gyártás veszélyezteti a méretpontosságot a szabványos átfutási időkhöz képest?
V: Nem, a 48 órás szolgáltatás ugyanazt az 5 tengelyes, ±0,05 mm-es CNC-tűrést használja, mint a standard 5 napos megfogó gyártásunk.
K: Működhet-e az indukciós fűtési rendszer az ügyfél meglévő 3 fázisú tápegységéről?
V: A rendszer közvetlenül szabványos 3-fázisú 380V/400V/480V tápfeszültségről működik; dedikált lecsökkentő transzformátor csak a régebbi üzemekhez szükséges, amelyek még mindig 220 V-os 3 fázisú betáplálást folytatnak.
Népszerű tags: anyacsavar forró gyártási automata gépsor, Kína anyacsavar forró gyártása automata gépsor gyártói, beszállítói, gyárai, forró gyártású hatlapú anya, forró gyártású négyszögletes anya automata gyártógép berendezések, forró gyártású négyszögletes anyagyártó berendezések, forró gyártású rozsdamentes anya, forró gyártású rozsdamentes anya automata gyártógép berendezések, Anyacsavar forró gyártósor automata gépsor